
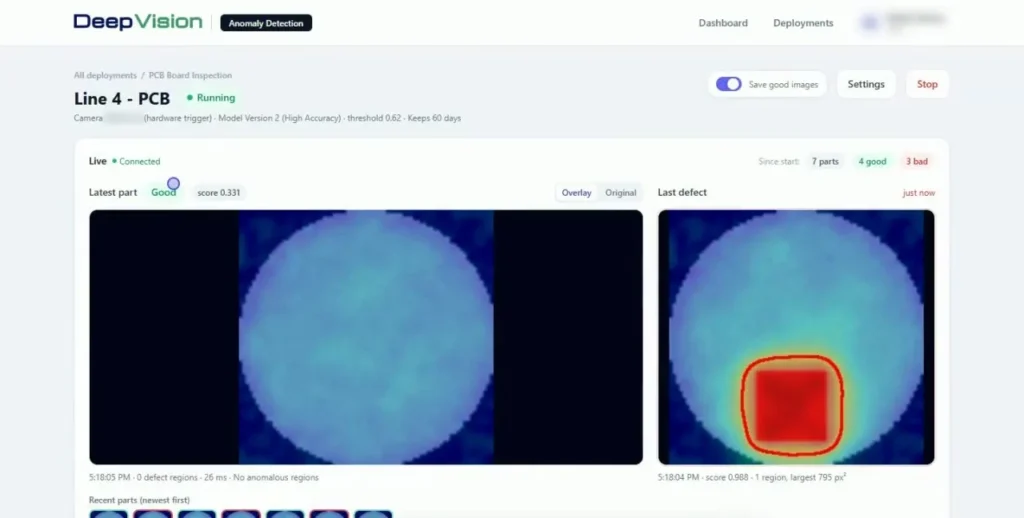
La plupart des usines disposent de nombreuses images de pièces conformes et de très peu d’images de défauts. La détection d’anomalies en fait un atout : le modèle apprend à quoi ressemble une pièce « bonne » et signale tout ce qui s’en écarte. Vous pouvez donc commencer à inspecter sans avoir d’abord collecté et annoté des centaines d’exemples de chaque défaut.
Le problème des données de défauts
L’apprentissage profond supervisé classique a besoin d’exemples annotés pour chaque type de défaut : rayures, bosses, pièces manquantes, mauvaises étiquettes. Sur une ligne bien maîtrisée, les défauts sont rares et en réunir suffisamment peut prendre des semaines, voire des mois. Certains défauts ne se sont peut-être encore jamais produits : on ne peut pas attendre d’un modèle entraîné uniquement sur des défauts connus qu’il les détecte.
Comment fonctionne la détection d’anomalies
- Collecter des images conformes. Acquérez des images de pièces ayant passé les contrôles qualité, avec la même caméra, la même optique et le même éclairage qu’en production.
- Apprendre l’aspect normal. Le modèle construit une représentation de l’aspect des pièces conformes, y compris leur variation normale.
- Évaluer les nouvelles pièces. Chaque nouvelle image est comparée à cette normalité apprise. Les zones qui diffèrent obtiennent un score d’anomalie élevé.
- Fixer un seuil. Les pièces au-dessus du seuil sont signalées comme défectueuses. Le seuil est réglé sur des données de validation afin de détecter les vrais défauts sans rejeter de pièces conformes.
- Localiser. La plupart des méthodes produisent aussi une carte thermique indiquant où se situe l’anomalie sur la pièce, ce qui aide les opérateurs à confirmer rapidement un rejet.
Là où elle fonctionne bien
- Défauts rares ou imprévisibles : contamination, dommages inhabituels ou dérives ponctuelles du procédé dont personne n’a pensé à collecter des exemples.
- Nouvelles lignes et nouveaux produits : l’inspection peut démarrer dès que des pièces conformes sont disponibles.
- Production à forte variété : chaque variante de produit dispose de son propre modèle du « bon », entraîné sur des images conformes.
- Pièces homogènes : étiquettes, emballages, pièces usinées et embouties, où les unités conformes se ressemblent beaucoup.
Les points de vigilance
- Variation naturelle : le veinage du bois, les pièces de fonderie ou les produits alimentaires varient beaucoup d’une unité à l’autre. Le jeu d’images conformes doit couvrir cette variation, sinon des pièces normales seront signalées.
- Changements d’imagerie : une caméra déplacée, un éclairage plus faible ou un nouvel arrière-plan modifient ce qui est « normal ». Gardez une configuration d’acquisition stable, ou réentraînez le modèle quand elle change.
- Classement des défauts : la détection d’anomalies dit « ceci est différent », pas « ceci est une rayure de classe B ». Si vous devez trier les défauts par catégories, ajoutez une étape supervisée par-dessus.
- Réglage du seuil : un seuil trop serré augmente les faux rejets ; trop lâche, les petits défauts passent. Validez sur la production réelle avant la mise en service.
Détection d’anomalies ou classification supervisée
| Détection d’anomalies | Classification supervisée | |
|---|---|---|
| Données d’entraînement | Images conformes uniquement | Exemples annotés de chaque classe de défaut |
| Détecte les défauts jamais vus | Oui, s’ils diffèrent visuellement des pièces conformes | Seulement les défauts proches de ceux vus à l’entraînement |
| Délai jusqu’au premier modèle | Court : dès que des images conformes existent | Plus long : dépend de la collecte d’exemples de défauts |
| Résultat | Conforme/non conforme, score d’anomalie et localisation | Classe de défaut et niveau de confiance |
| Idéal pour | Détecter tout écart sur des pièces homogènes | Trier et classer des types de défauts connus |
De nombreuses lignes combinent les deux : la détection d’anomalies pour repérer tout ce qui est anormal, et un classifieur pour les types de défauts qui doivent être déclarés séparément.
Check-list pratique avant de commencer
- Fixez d’abord la position de la caméra, l’optique et l’éclairage. Le modèle ne peut apprendre que ce que les images montrent de façon constante.
- Collectez des images conformes sur plusieurs équipes, lots et lots de matière, afin que la variation normale soit représentée.
- Conservez un jeu de défauts connus, même réduit, pour valider le seuil.
- Faites tourner le système en parallèle de votre inspection actuelle avant de le laisser rejeter des pièces.
- Prévoyez comment le signal de rejet parvient à la ligne, généralement via l’automate (PLC).
Comment DeepVision utilise la détection d’anomalies
DeepVision repose sur la détection d’anomalies. Il s’entraîne à partir de seulement 200 images de pièces conformes, sans annotation de défauts, tourne sur un ordinateur edge à côté de la ligne et envoie le verdict conforme/non conforme aux automates Siemens, Allen-Bradley ou Mitsubishi. Sur une ligne de conditionnement PGC, il a réduit les défauts d’étiquetage de 9 400 à 1 150 par million et était en service dès le jour 7. Consultez l’étude de cas, notre méthodologie de mesure de la précision et l’intégration aux automates.
Questions fréquentes
Combien d’images conformes la détection d’anomalies nécessite-t-elle ?
Cela dépend de la variabilité des pièces conformes. Les pièces homogènes demandent moins d’images ; les pièces à variation naturelle en demandent davantage. DeepVision peut démarrer avec seulement 200 images conformes.
La détection d’anomalies peut-elle trouver des défauts qu’elle n’a jamais vus ?
Oui, à condition que le défaut rende la pièce visuellement différente des pièces conformes sur lesquelles elle a appris. C’est son principal avantage sur les modèles supervisés.
Remplace-t-elle la classification des défauts ?
Pas toujours. Elle vous indique qu’une pièce est anormale et où. Si vous devez trier les défauts par types nommés, combinez-la avec un classifieur supervisé.